
SERVICE DETAIL
铝型材加工设备在新能源汽车轻量化领域的应用现状与选型要点
新能源汽车对续航里程的焦虑,很大程度上转化为对车身重量的敏感。铝合金型材凭借密度低、比强度高、挤压成型灵活等优势,已成为电池托盘、防撞梁、门槛梁、副车架等结构件的首选材料。但铝型材的加工特性与钢件差异显著,传统加工思路往往带来效率瓶颈和精度波动。如何选择合适的铝型材加工设备,成为不少零部件企业产线升...
新能源汽车对续航里程的焦虑,很大程度上转化为对车身重量的敏感。铝合金型材凭借密度低、比强度高、挤压成型灵活等优势,已成为电池托盘、防撞梁、门槛梁、副车架等结构件的首选材料。但铝型材的加工特性与钢件差异显著,传统加工思路往往带来效率瓶颈和精度波动。如何选择合适的铝型材加工设备,成为不少零部件企业产线升级时绕不开的课题。
铝型材加工与钢件的工艺差异
铝合金导热率高、弹性模量低,切削时热量迅速传导至刀具和工件,容易引起热变形;同时铝屑易粘刀,排屑不畅会划伤已加工表面。新能源汽车结构件多为薄壁、长尺寸型材,装夹力控制不当就会导致微量弯曲,影响后续焊接和装配。这就要求设备在主轴转速、进给策略、冷却方式上做出针对性设计。
以电池托盘边框为例,常见6系铝合金挤压型材长度超过2米,需要完成铣面、钻孔、攻丝、倒角等多道工序。如果沿用单机台分序加工,多次装夹带来的累积误差可能超过0.1mm,直接影响托盘与液冷板的贴合度。
从通用设备到专机方案的关键选型点
目前市场上从事铝型材加工的装备大致分为三类:通用CNC加工中心、型材专用加工中心、以及针对门窗幕墙行业延伸而来的多轴复合设备。前两者在新能源汽车领域应用较广,后者如门窗加工设备和幕墙加工设备经过改造后,也能胜任部分长型材的铣削和冲孔任务,尤其在批量稳定的门槛梁、行李架等零件上具备成本优势。
选型时需要重点评估几个维度:
- 行程与装夹方式:根据型材最大截面和长度确定X/Y/Z行程,优先考虑多点柔性夹持或真空吸附,减少薄壁件变形。
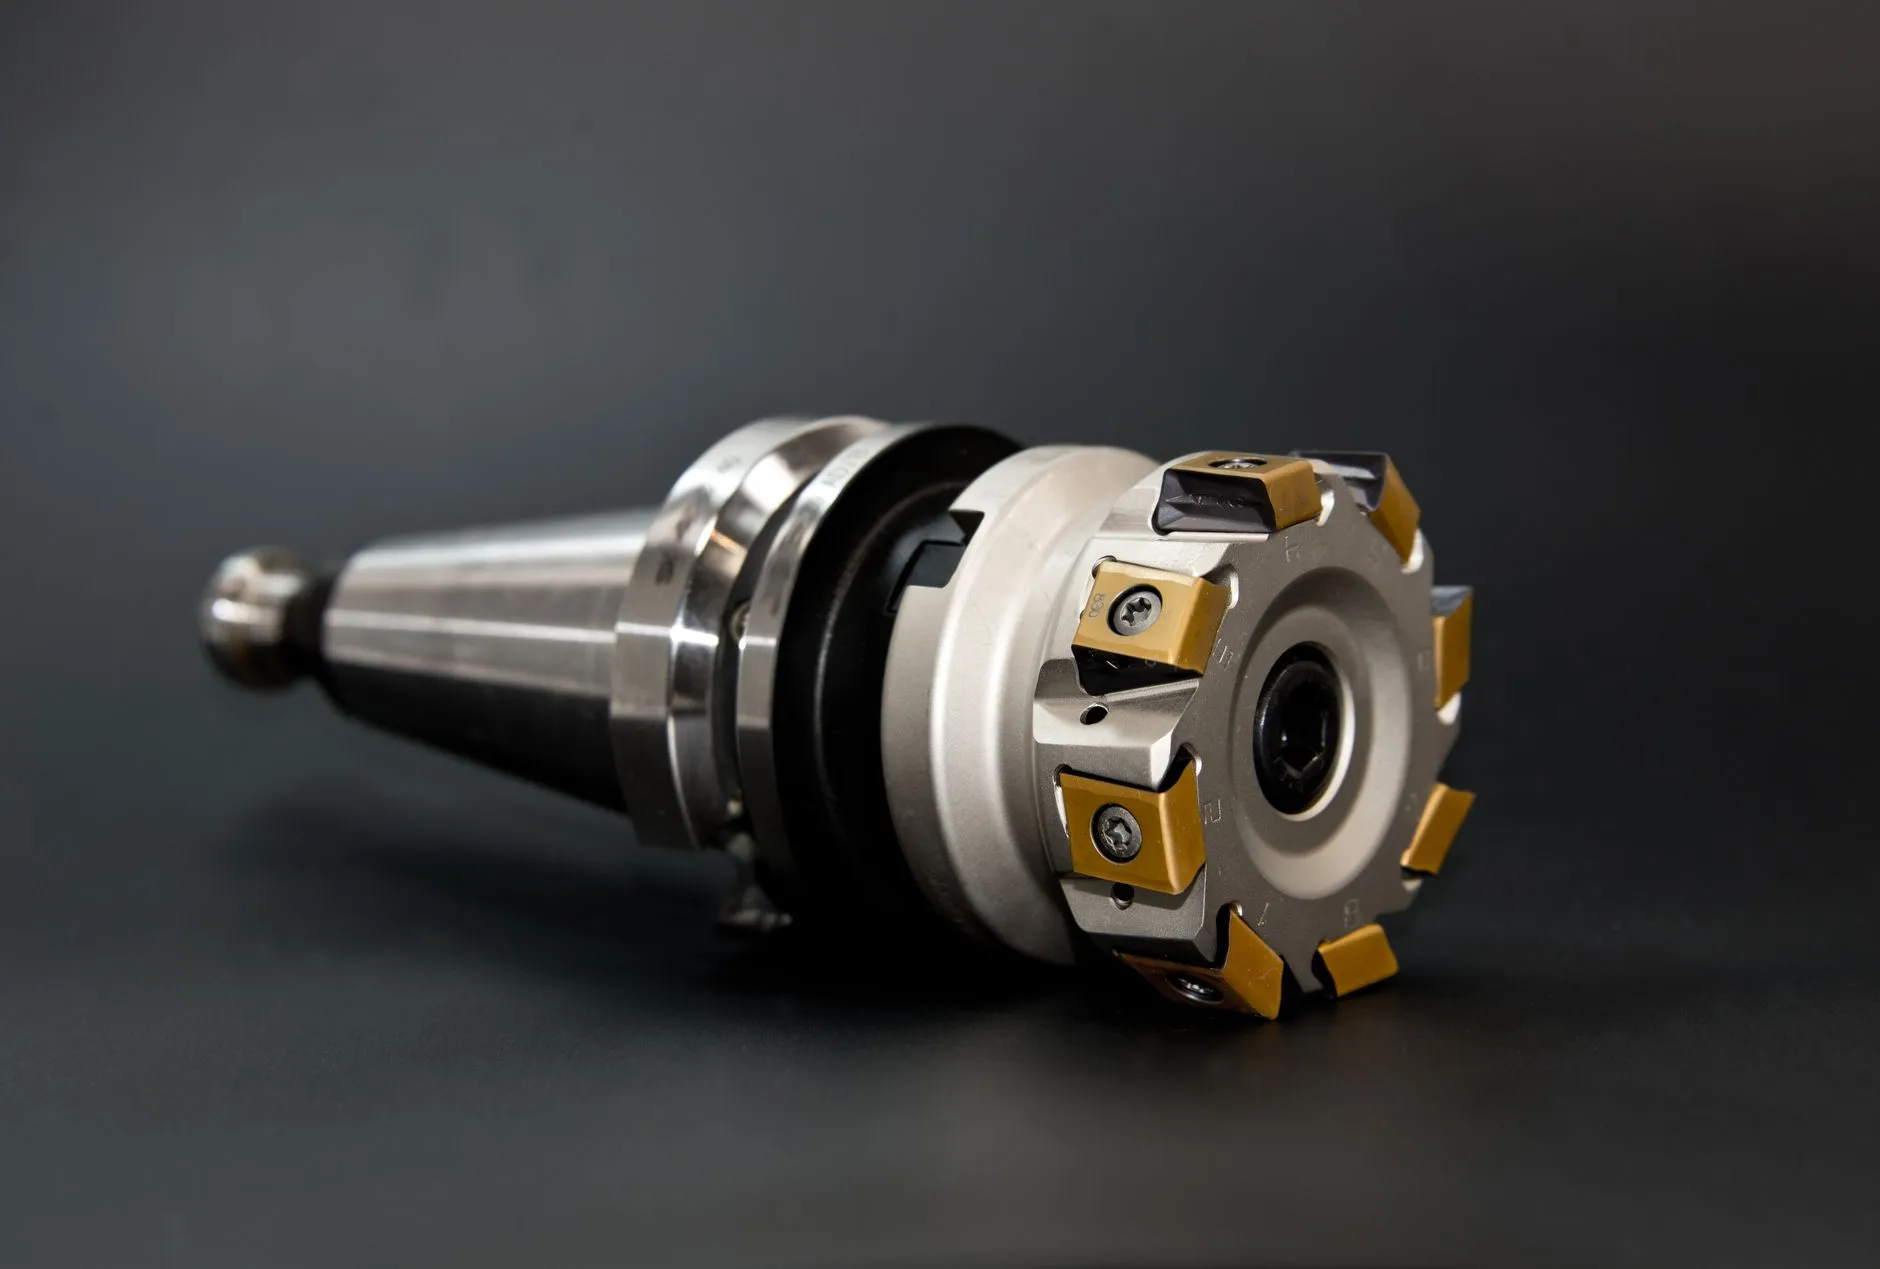
- 主轴与刀具接口:铝用高转速主轴(12000-24000rpm)配合HSK或BT接口,兼顾刚性及动平衡。
- 排屑与冷却:高压内冷或微量润滑(MQL)可显著改善铝屑排出,延长刀具寿命。
- 在线检测与补偿:对精度要求高的电池托盘类零件,建议预留测头接口,实现加工后快速验证。
佛山市乾丰永聚机械有限公司在长期服务门窗、幕墙及工业型材客户的过程中发现,不少企业在切换新能源赛道时,直接沿用原有幕墙加工设备进行电池托盘加工,结果在节拍和表面质量上频频受阻。问题往往不在设备本身,而在于工艺参数和夹具系统没有同步升级。
实践中的工艺匹配与效率提升
一个值得参考的做法是:将粗加工和精加工分离。粗加工采用大扭矩主轴快速去除余量,精加工则用高转速主轴保证表面粗糙度Ra1.6以内。对于长度超过3米的型材,可以考虑双工作台交替上下料,把辅助时间压缩到最低。
刀具方面,金刚石涂层刀具在铝型材大批量加工中表现稳定,但成本较高;未涂层硬质合金刀具配合合理的切削参数,在中小批量场景下性价比更突出。切削液浓度和过滤精度同样关键,铝屑细碎,过滤不彻底会划伤工件表面。
铝型材加工设备、门窗加工设备、幕墙加工设备三者在技术路径上并非割裂。新能源汽车结构件的加工需求,正在推动设备向高刚性、高转速、多轴复合方向演进,而门窗幕墙领域积累的长型材装夹和批量加工经验,恰好为这一演进提供了工程基础。谁能更快打通工艺与装备的匹配,谁就能在轻量化供应链中占据更主动的位置。