
LATEST NOTE
幕墙加工设备行业新趋势:高精度切割与自动化生产线融合
幕墙单元板块的加工精度,直接决定了建筑外立面的气密性与水密性等级。过去三年,行业对幕墙加工设备的要求发生了明显变化——单一的高速切割已不足以满足需求,市场真正需要的是将高精度切割能力与自动化产线逻辑深度融合的系统级解决方案。这一趋势背后,是幕墙订单批量变小、交期变短、型材规格愈发复杂的现实压力。 ...
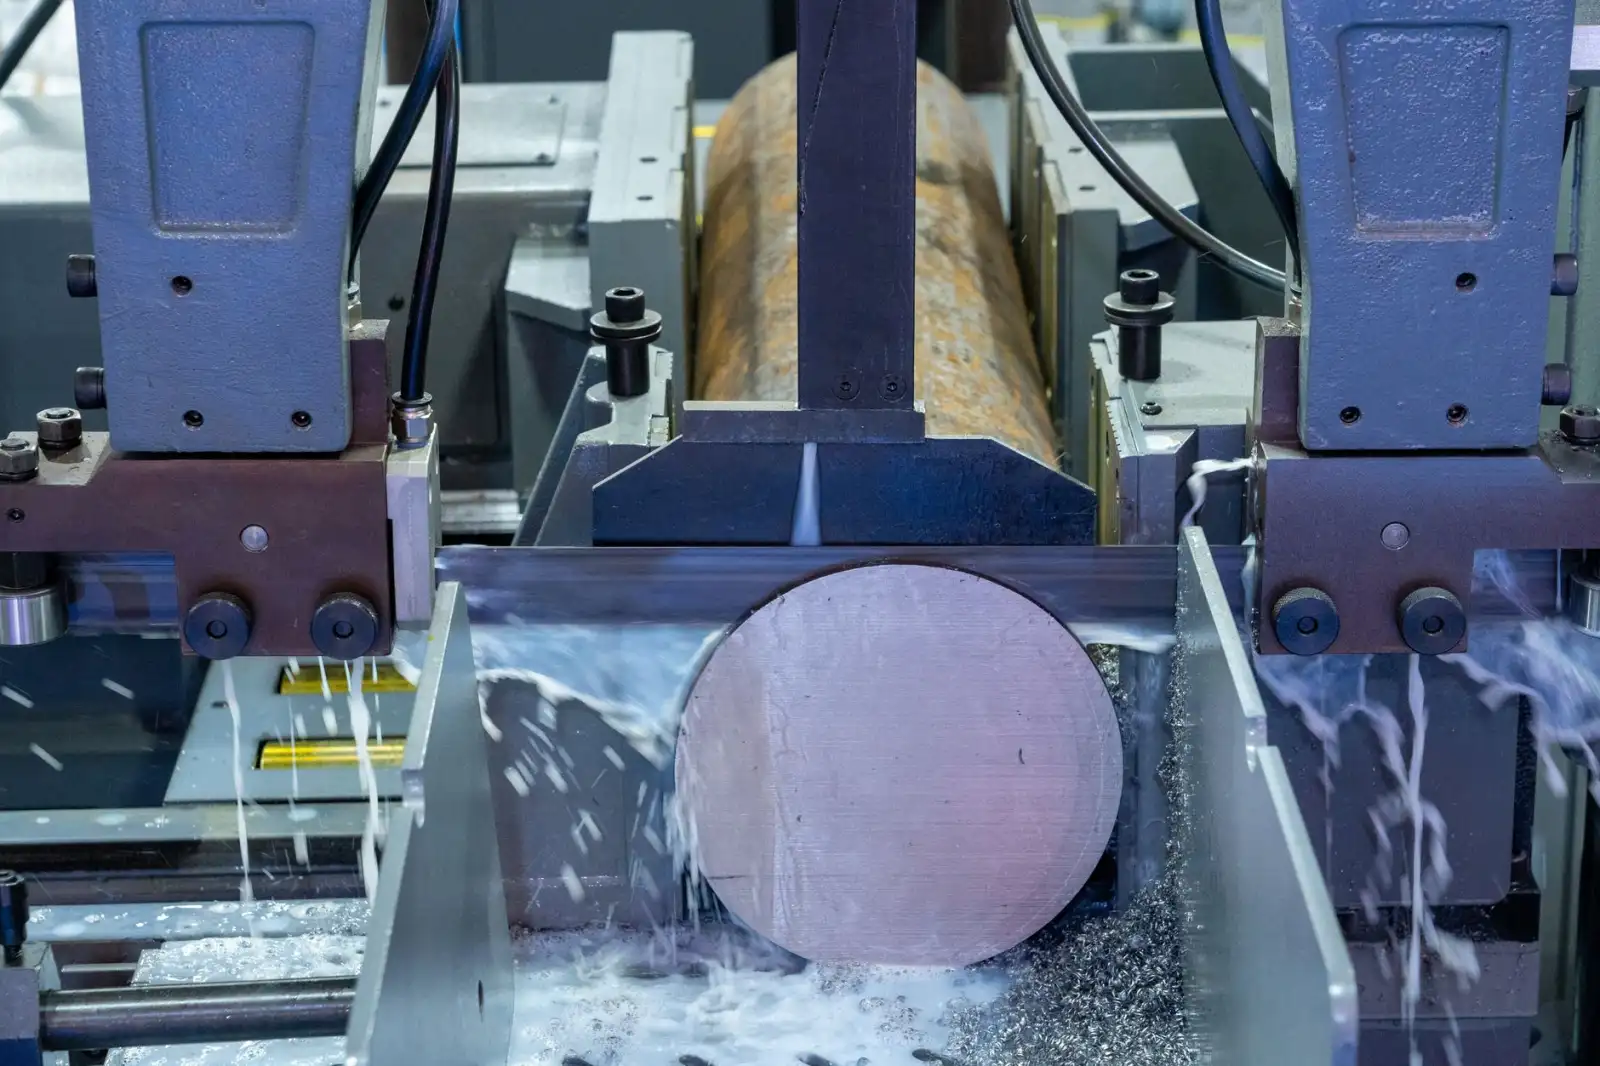
幕墙单元板块的加工精度,直接决定了建筑外立面的气密性与水密性等级。过去三年,行业对幕墙加工设备的要求发生了明显变化——单一的高速切割已不足以满足需求,市场真正需要的是将高精度切割能力与自动化产线逻辑深度融合的系统级解决方案。这一趋势背后,是幕墙订单批量变小、交期变短、型材规格愈发复杂的现实压力。
精度瓶颈不在刀具,而在工序衔接
很多工厂在升级铝型材加工设备时,习惯性关注切割主轴的转速和锯片精度,却忽略了从切割到钻孔、铣削、组角之间的物料流转误差。实际生产中,一台切割精度±0.1mm的设备,如果下料后依靠人工转运至下一工序,累计定位误差可能放大到±0.5mm以上,幕墙板块的拼缝质量便难以稳定控制。
高精度切割与自动化产线融合的核心逻辑,是用统一的基准坐标系贯穿多道工序。具体做法包括:
- 切割设备配备伺服送料与闭环补偿系统,实时修正型材批次公差
- 下料后通过输送线直接对接加工中心,减少二次装夹
- 关键定位面采用同一基准标定,避免累积误差
这套思路在门窗加工设备领域已有较成熟的应用,幕墙加工因其型材断面更大、壁厚更厚,对输送刚性和夹持稳定性的要求更高,设备结构的差异不容忽视。
自动化产线的三个落地层级
幕墙加工设备的自动化并非一步到位,行业实践中大致分为三个层级,企业可根据订单结构选择切入点。
第一层是单机自动化,即切割设备具备自动送料、自动定尺、自动出料功能,减少对操作工经验的依赖。这是投入最小、见效最快的环节,适合中小批量幕墙项目。
第二层是工序间联动,将切割、铣削、钻孔设备通过辊道或桁架机械手串联,工件不落地完成多面加工。这一层级对幕墙加工设备的接口标准化程度要求较高,采购时需确认设备是否开放通讯协议与物流对接端口。
第三层是数据驱动的柔性产线,MES系统直接下发加工参数,设备根据型材编号自动切换程序,实现不同规格板块的混线生产。目前头部幕墙企业已开始试点,中小型企业则更多停留在前两个层级。
一个值得参考的改造案例
华南某幕墙加工厂原有两条独立切割线,人工转运导致交期波动大。引入铝型材加工设备的自动化联线方案后,切割与铣削工序通过输送线直连,配合伺服定尺补偿,单班产能提升约30%,拼缝不良率从2.1%降至0.6%以下。值得注意的是,该厂并未一次性更换全部设备,而是保留了原有切割主机,仅升级送料与物流模块,改造周期控制在两周内。这说明自动化融合不必推倒重来,关键在于找准工序衔接的瓶颈点。
幕墙加工设备的升级方向已经清晰:精度是基础,融合是手段,稳定交付才是目的。选型时不妨先梳理自身订单的规格分布与流转路径,再决定自动化的切入层级,比盲目追求全线无人化更务实。
关键词:铝型材加工设备,门窗加工设备,幕墙加工设备