
LATEST NOTE
铝型材加工设备核心产品线及门窗幕墙领域适用场景详解
佛山市乾丰永聚机械有限公司长期服务于铝合金型材深加工领域,围绕铝型材加工设备的切割、铣削、钻孔、组角等关键工序,形成了覆盖门窗与幕墙两大应用方向的产品线。对于正在规划产线或升级现有工艺的加工企业而言,理解设备与型材结构、连接方式之间的匹配关系,比单纯比较价格更有实际意义。 铝型材加工设备的核心产品...
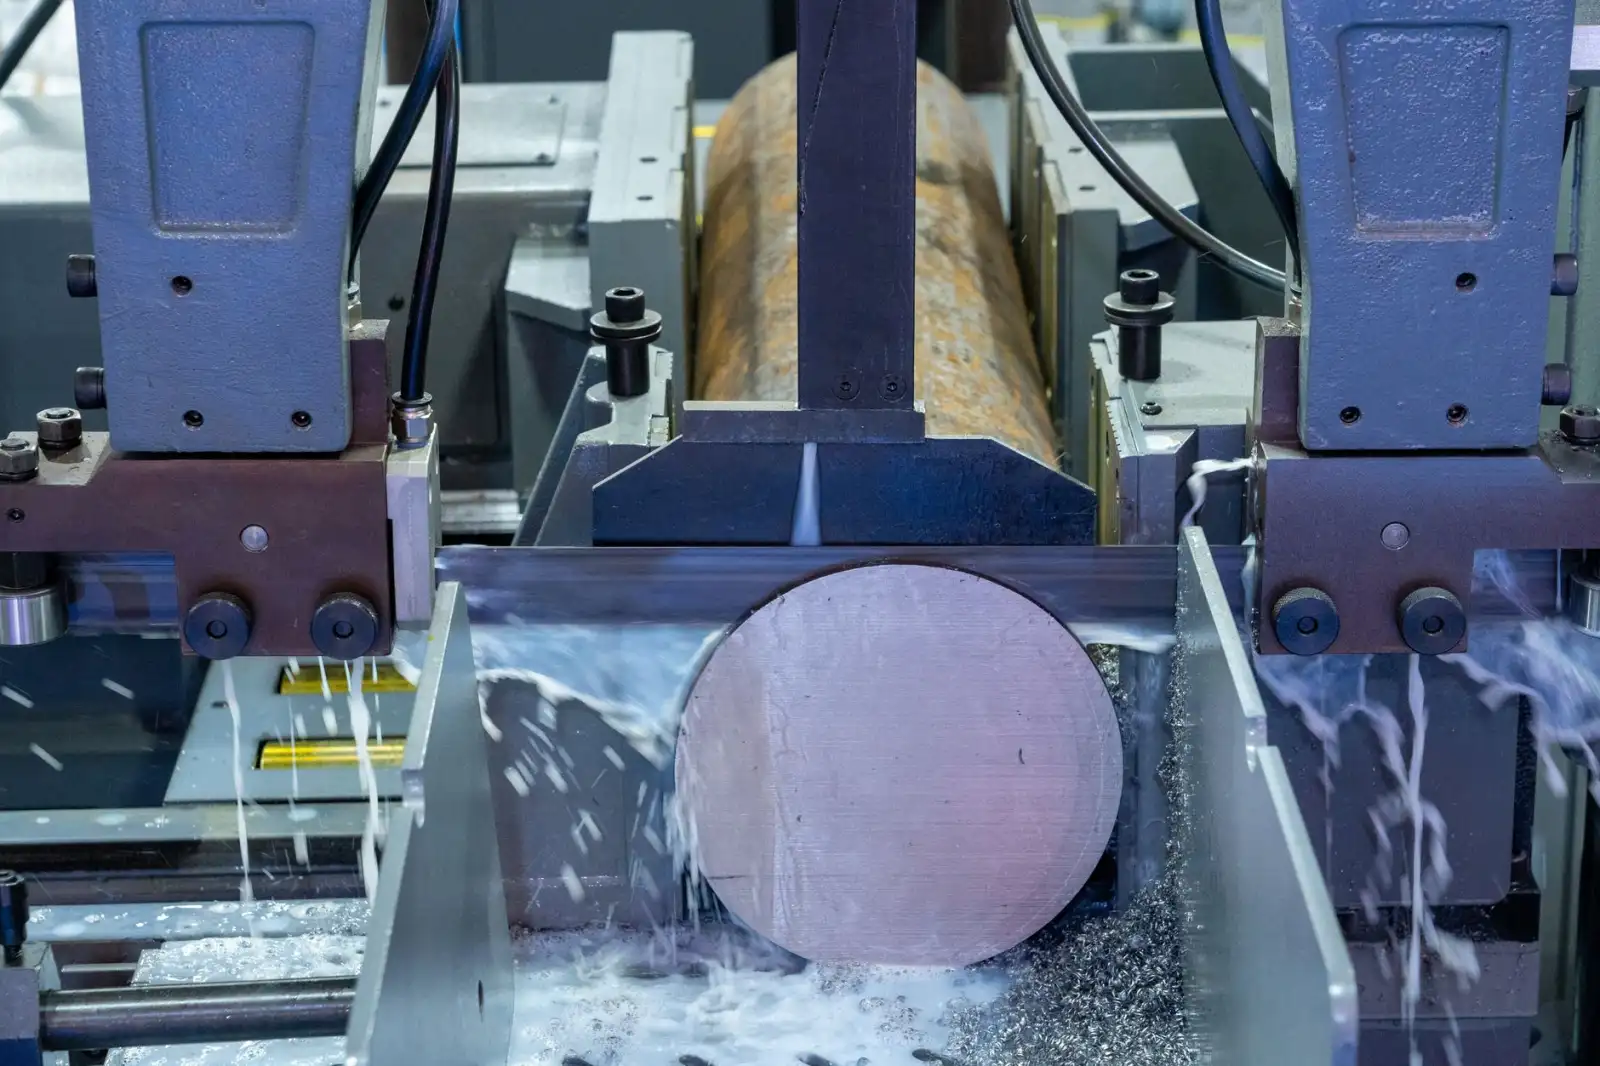
佛山市乾丰永聚机械有限公司长期服务于铝合金型材深加工领域,围绕铝型材加工设备的切割、铣削、钻孔、组角等关键工序,形成了覆盖门窗与幕墙两大应用方向的产品线。对于正在规划产线或升级现有工艺的加工企业而言,理解设备与型材结构、连接方式之间的匹配关系,比单纯比较价格更有实际意义。
铝型材加工设备的核心产品构成
公司产品线主要围绕型材的定长切割、端面铣削、冲压钻孔及组角连接展开。切割环节提供从单头锯到数控双头切割锯的多种配置,切割长度范围覆盖300mm至6000mm,角度调整支持45°、90°及任意角度的数控定位。铣削类设备包括端面铣床和仿形铣床,用于加工门窗中梃、幕墙立柱的榫口与排水槽。组角机则分为单头与多头液压组角,适用于隔热断桥型材的角部连接。
门窗加工设备与幕墙加工设备的场景差异
门窗加工以批量、多品种、快速换模为特点。断桥铝门窗的框扇加工通常需要完成切割、冲排水孔、铣锁孔、组角四道工序,对应的门窗加工设备组合建议为:数控双头锯+三轴冲床+单头组角机,适合月产量在2000至5000樘的中小型工厂。幕墙加工则偏向大截面、长尺寸、高精度,立柱与横梁的加工往往涉及超长切割和大型端面铣削,幕墙加工设备需具备6000mm以上的切割行程和更大的刀具干涉空间,同时要求重复定位精度控制在±0.1mm以内。
如何根据型材与产能选型
- 型材截面宽度:大于200mm的幕墙料需选用大规格锯片和加宽工作台;
- 连接工艺:角码连接、销钉连接或螺栓连接对应不同的钻孔与组角设备;
- 日产能:单班8小时,双头锯可完成约300至500支切割,组角机约150至250樘;
- 换模频率:多品种小批量建议选择带快换夹具和数控定位的机型。
实施与调试建议
设备到场后,建议先以典型型材进行试切与试组,验证切割垂直度、端面粗糙度及组角间隙。电气与气动接口需按厂家提供的布置图预留,锯片冷却与铝屑收集系统应同步安装。操作人员培训重点放在数控系统的坐标设定、刀具补偿和日常点检上,避免因参数误设造成批量报废。
常见问题与合作方式
客户常问的问题集中在设备能否兼容现有型材系列、后期能否增加自动送料架、以及易损件更换周期。佛山市乾丰永聚机械有限公司提供从单机到整线配套的方案沟通,可根据型材图纸和产能目标给出设备组合建议。合作流程通常包括需求确认、方案选型、样件试加工、合同签订与安装调试,售后涵盖操作培训与备件供应。
关键词:铝型材加工设备,门窗加工设备,幕墙加工设备